Tampilkan postingan dengan label Condition Monitoring. Tampilkan semua postingan

Selasa, 08 Agustus 2023

Trik Sulap Analisis Vibrasi Tanpa Kode Bearing [Menjawab Pertanyaan Pemirsa] Part - 1

 Setelah postingan saya yang ini :

[Vibration Knowledge] Sangat Bahaya Jika Salah Metode dalam Pemasangan Bearing


Ada yang Nge-DM lagi, dan yang nge-DM bernama Mr. Mendang - Mending (MR. MM).

Mr. MM : "Lu mah mending, data equipment dikasih lengkap sampai ke kode bearing-nya. Lha Gua, analisis pakek data kosongan. Gimana bisa nemuin FTF, BSF, BPFI, dan BPFO kalo kayak gini?"

Gua : "Gua jawab pakek pantun nih"

Mr. MM : "Cakep"

Gua : "Belum start, Brader"

Mr. MM : "Woe, ini konten engineering serius. Bukan komedi"

Gua : "Haha, Si Diding, tata, ama ilham Jualan Tempe Gembos"

Mr. MM : "Cakep"

Gua : "Nggak Usah Mendang - Mending, kita kasih paham Bos"

>>> Musik <<<

Kalimat obrolan di atas kelihatan seperti becanda, tapi itu lah tantangan yang dihadapi hampir setiap vibration analyst di muka bumi. Kenapa hal ini bisa terjadi, apa penyebabnya, dan dimanakah peran seorang Vibration analyst ketika situasi itu terjadi ?

Untuk menjawab pertanyaan di atas, perlu diawali dulu dari konsep dasar peranan "ekosistem reliability" terhadap keberlangsungan sebuah pabrik. Keberlangsungan sebuah pabrik kalo secara bahasa Reliability disebut dengan "Asset Life Cycle". Dari keseluruhan fase Asset Life Cycle, mulai dari desain pabrik sampai dengan penutupan pabrik. Konsep Reliability bisa diterapkan dimana saja? Apakah cuma bisa diterapkan saat O&M (Operation & Maintenance) saja, seperti Condition Monitoring Pengukuran Vibration, Oil Analysis, Ultradound, IR, Partial Discharge, Corona, MCA / MCSA, Reciprocating Analysis? 

Dan jawabannya, jangkauan "Reliability" lebih luas dari semua itu. Jika Ekosistem Reliability di dalam serangkaian Asset Life Cycle sebuah pabrik mulai dari awal berdiri sampai dengan tutup diterapkan, maka dilakukanlah RAM Study (Reliability, Availability, Maintainability). Urutan Asset Life Cycle dari sebuah pabrik mulai dari sebelum dibangun sampai dengan saat ditutup sebagai berikut :

1. Design
2. Installation & Commissioning
3. Operation
4. Maintenance
5. Disposal

Dari 1-5 urutan Asset Life Cycle pabrik di atas, mulai dari sebelum dibangun (design) sampai dengan saat ditutup (disposal) setelah dilakukan RAM Study (Reliability, Availability, Maintainability) maka keluarlah sebuah rekomendasi yang bernama "Optimized Plant Design". Sehingga dengan berbagai macam pola ke-efektif-an selama beroperasi, plant mampu memberikan hasil yang sangat optimal dalam waktu yang lama.

Setelah muncul Optimized Plant Design dilakukanlah "Equipment Configuration". Di dalan urutan Asset Life Cycle sebuah pabrik Equipment Configuration dilakukan saat :

1. Design
2. Installation & Commissioning
3. Operation

Dari 1-3 urutan Asset Life Cycle pabrik di atas, mulai dari design sampai dengan operation setelah dilakukan Equipment Configuration maka keluarlah sebuah rekomendasi yang bernama "Equipment Hierarchy". Sehingga diharapkan seluruh asset yang dimiliki oleh pabrik bisa terdata secara rinci, detail, dan teratur. 

Nah ibarat kata Big Bos dari pabrik ini punya ratusan bahkan ribuan pabrik dan belum termasuk anak perusahaan serta cucu perusahaan dengan berbagai macam jenis industri dan tersebar di banyak lokasi. Maka Equipment Hierarchy ini sangatlah penting, kita ambil contoh terjadi pembengkakan biaya operational pada laporan keuangan di pabrik minuman kemasan dengan brand yang ada gambar Dinosaurus nya dan minuman ini diproduksi di Lubuk Linggau, Sleman, Sampang, Tarakan, Ubud, Flores, Larantuka, Deli, dan Biak.

Kalo terjadi kayak gitu, rangkaian drama Big Bos marah bisa sangat panjang. Mulai marah ke Dirut Super Group, Vice Presiden Dirut Super Group ganti marah ke Presiden Dirut Operational, Presiden Dirut Operational ganti marah ke Dirut Sub Group, Dirut Sub Group FMCG ganti marah ke Direktur Sub-Sub Group FMCG Khusus Minuman, Direktur Sub-Sub Group FMCG Khusus Minuman Marah ke direktur Sub-Sub-Sub Group FMCG Khusus Minuman dengan brand dinosarus, Lalu dikumpulan untuk meeting zoom dan marah-marah yang dihadiri oleh direktur operational Zona Sumatera, Jawa, Kalimantan, Bali, Nusa Tenggara, dan Papua. Yang juga ikut dalam rapat tersebut Manager Operational di setiap pabrik. 

Dari runtutan meeting yang sangat panjang itu, disimpulkan terjadi malfunction di pabrik air minum kemasan dengan brand dinosaurus Lubuk Linggau pada sebuah Critical Equipment dan tidak di-design secara Redundant. Setelah dilakukan berbagai metode maintenance dan modifikasi ternyata equipment tidak bisa bekerja optimal bahkan masih sering breakdown. Akhirnya Direktur Sub-Sub Group FMCG Khusus Minuman menawarkan solusi untuk mengadakan pembelian equipment baru yang didatangkan langsung dari negara pembuatnya, Pantai Gading Afrika Barat.

Ide itu pun disanggah oleh salah satu direktur operational. Karena pabrik mesin yang ada di Pantai Gading sudah tutup sejak 10 tahun yang lalu. Setelah menyanggah, bapak direktur operational itu pun menawarkan solusi untuk dilakukan re-design dan didatangkan mesin baru dari China. Selama fase tunggu dan pengerjaan project mesin baru selesai, direncanakan akan dikirimkan mesin dari pabrik Biak ke pabrik Lubuk Linggau. Karena load produksi dan Jumlah PO yang masuk di pabrik Lubuk Linggau jauh lebih besar dari pada Biak. Dan selama proses peralihan itu, produksi dari Deli dan Larantuka akan digenjot untuk bisa mengcover kebutuhan PO di daerah papua.

Selama proses pengiriman mesin dari Papua ke Sumatera, antara manager operational, supervisor maintenance, dan teknisi senior  terus berkomunikasi. Mulai dari Merk mesin, Type, Metode Kerja, Input Power, dan lain-lain. Meski pun beberapa teknisi senior yang ikut dalam rapat terpisah tersebut sedikit ragu, karena mesin usia 35 tahun pasti teknologinya sudah jauh berbeda dengan mesin usianya baru 11 tahun. Nah, berarti setelah 1 tahun pabrik minuman ini membeli mesin baru dari pantai Gading, pabriknya langsung tutup. Haha.

Tapi ide itu pun tetap dijalankan. Akhirnya mesin dikirimkan dari Papua dan tiba di Sumatera. Lalu dilakukan instalation, testing, and commissioning. Dan ternyata keraguan dari pada teknisi senior pun teruji kebenarannya. Equipment dari Papua benar bisa solo running tapi ketika dikoneksikan terhadap system malah satu unit Tripped.   

Dari drama monolog di atas bisa disimpulkan apa?

Kita harus membuka kembali pabrik yang ada di pantai gading, hahaha. Bukan - bukan, jadi hal sepanjang dan serumit itu sebenarnya bisa diselesaikan dengan cara "Equipment Hierarchy". Jadi dari hasil Equipment Hierarchy bisnis yang dimiliki oleh Big Bos bisa dikategorikan mulai dari :

a. Jenis industri
b. kategori bisnis
c. instalasi
d. lokasi
e. plant atau unit
f. sistem
g. equipment
h. sub unit
i. komponen
j. part

Setelah dilakukan mengelompokan kategori-kategori diatas dibuatlah standar asset coding atau standar penomoran baku yang langsung bisa membaca informasi di atas. Jadi ketika terjadi pembengkakan biaya Big Bos nggak usah repot-repot marahin semua pimpinan di group se-indonesia, masih untung itu pabrik cuma di indonesia. Kalo pabriknya ada di luar negeri, kan marahnya harus pakai bahasa inggris. Hahahaha.


Dari asset coding ini juga sangat mudah untuk menemukan equipment atau pun 
spare  part di seluruh group pabrik, meski pun yang non minuman atau pun non FMCG. Selama kode registernya sama, bisa dipastikan bahwa itu equipment yang sama. 

Bisa dibayangkan betapa reliable, efektif, dan sangat efisien sekali ribuan pabrik dalam satu negara bisa saling berkoordinasi untuk pemenuhan spare part atau pun equipment di dalam group. Dan hal itu juga yang akan mengurangi faktor kekeliruan ketika dilakukan kegiatan pinjam - meminjam equipment antar pabrik. 

Waduh yang niat awalnya mau nge-bahas tentang analisis vibrasi kerusakan bearing tanpa menggunakan Kode bearing seperti SKF atau yang lain. Kok jadi panjang ya kayak koran, padahal nulis skema Asset Life Cycle dari sebuah pabrik aja belum selesai.

Ok lanjut part 2 aja..............

1. Bagi yang pengen segera tahu, cara analisis vibrasi kerusakan bearing tanpa menggunakan Kode bearing seperti SKF atau yang lain silahkan komentar.

2. Bagi yang pengen segera tahu, kelanjutan Asset Life Cycle silahkan komentar.

3. Atau Bagi bapak-bapak atau pun ibu-ibu yang mulai tertarik dengan Bidang Manajemen Asset atau Pun Asset pabrik-nya ingin dikelola sampai bisa memotong banyak biaya maintenance serta operasional, bisa hubungi sales marketing kita ya :


Fax : 021 5746362
Email: info@tiaravib.com


Lanjut part 2...........................................

Jumat, 04 Agustus 2023

[Vibration Knowledge] Sangat Bahaya Jika Salah Metode dalam Pemasangan Bearing

Sekian tahun yang lalu, ketika saya masih menjadi teknisi mekanik. Seorang teknisi senior pernah berkata.

"Jika Fitting Bearing Tools mu tidak kompetibel, Jangan pernah memasang bearing dengan cara dipalu atau pun dipaksa untuk masuk meski dalam kondisi Outer Race tidak Lurus".

Setelah diberi tahu hal itu, yang saya lakukan hanya lah meng-imani. Sebab cuma itu yang lazim dilakukan seorang junior kepada seniornya, atau pun seorang murid terhadap gurunya. Karena meski pun bearing dipasang dengan cara dipalu atau didorong paksa, secara kasat mata tidak terlihat ada cacat. 

Setelah saya pindah pekerjaan dari teknisi mekanik menjadi teknisi ukur vibrasi. Akhirnya saya pun menemukan pola vibrasi kerusakan bearing yang disebabkan oleh kesalahan cara pasang. 

Senior saya itu bernama, Pak Dendik Andi Y. Dan tulisan ini saya dedikasikan untuk feeling teknisi beliau yang sangat luar biasa.

Contoh ini diambil saat pengukuran FAT motor. Jika ditampilkan nilai overall vibrasinya sebagai berikut.


Data di atas adalah hasil pengukuran FAT untuk bearing baru. Jika dilihat dari nilai overall vibrasi sungguh sangat menipu. Sebab secara standard (ISO 10816-3) nilai-nilai tersebut masih sangat jauh dari Alarm. Dan nilai peakvue-nya masih sangat kecil. Namun kenapa sudah bisa disimpulkan terjadi masalah di bearing. Karena vibrasi tidak hanya tentang seberapa besar nilai getarannya, tetapi juga tentang seperti apa pola yang terbentuk.


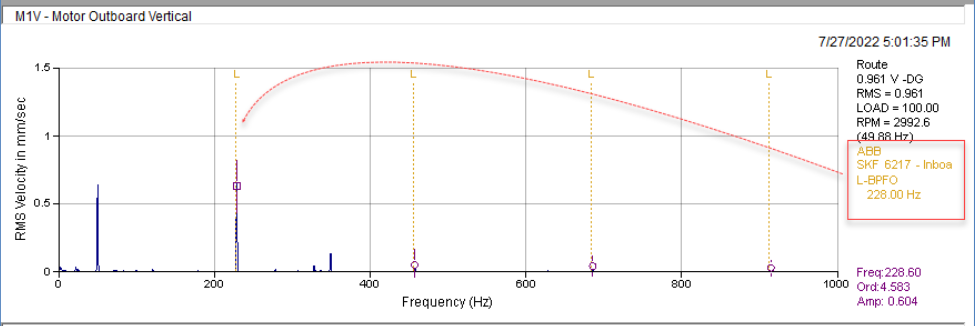
Gambar di atas Ini adalah velocity spectrum untuk titik pengukuran di M1H Motor Outboard Horizontal (NDE). Ditemukan pola non - synchronous dengan fundamental harmonic berada di 4,583x atau 228,60Hz. Ketika dicocokan dengan setup database bearing, pola harmonic non-synchronous ini berasal dari BPFO (Ball Pass Frequency Outer) atau pola kerusakan bearing yang bersumber dari Outer Race.


Ini adalah titik pengukuran di M2H Motor inboard Horizontal (DE). Ditemukan pola non - synchronous dengan fundamental harmonic berada di 4,586x atau 228,71Hz. Ketika dicocokan dengan setup database bearing, pola harmonic non-synchronous ini berasal dari BPFO
  

Ini adalah titik pengukuran di M1V Motor Outboard Vertical (NDE). Ditemukan pola non - synchronous dengan fundamental harmonic berada di 4,583x atau 228,60Hz. Ketika dicocokan dengan setup database bearing, pola harmonic non-synchronous ini berasal dari BPFO


Ini adalah titik pengukuran di M2V Motor Inboard Vertical (DE). Ditemukan pola non - synchronous dengan fundamental harmonic berada di 4,582x atau 228,54Hz. Ketika dicocokan dengan setup database bearing, pola harmonic non-synchronous ini berasal dari BPFO


Ini adalah titik pengukuran di M1A Motor Outboard Axial (NDE). Ditemukan pola non - synchronous dengan fundamental harmonic berada di 4,586x atau 228,74Hz. Ketika dicocokan dengan setup database bearing, pola harmonic non-synchronous ini berasal dari BPFO


Ini adalah titik pengukuran di M2A Motor Inboard Axial (DE). Ditemukan pola non - synchronous dengan fundamental harmonic berada di 4,584x atau 228,62Hz. Ketika dicocokan dengan setup database bearing, pola harmonic non-synchronous ini berasal dari BPFO


Ini adalah titik pengukuran di M1P Motor Outboard Horizontal Peakvue (NDE). Ditemukan pola non - synchronous dengan fundamental harmonic berada di 4,586x atau 228,74Hz. Ketika dicocokan dengan setup database bearing, pola harmonic non-synchronous ini berasal dari BPFO


Ini adalah titik pengukuran di M2P Motor Inboard Horizontal Peakvue (DE). Ditemukan pola non - synchronous dengan fundamental harmonic berada di 4,585x atau 228,70Hz. Ketika dicocokan dengan setup database bearing, pola harmonic non-synchronous ini berasal dari BPFO

Dari data-data di atas terlihat bahwa BPFO (Ball Pass Frequency Outer) ter-capture di semua titik pengukuran. Baik itu velocity spectrum atau pun Peakvue. Biasanya jika tingkat kerusakan masih awal (stage 2/4) hanya ter-capture di PeakVue, namun ini sudah ada di semua spectrum. Bisa dikatakan bahwa, tingkat kerusakan bearing sudah berada di stage 3/4. Atau bisa dikatakan bahwa, cacat yang terbentuk di Outer race bearing sudah tampak secara kasat mata.

Kenapa bearing yang masih baru bisa rusak, jangan-jangan itu bukan kerusakan bearing tapi hanya butuh re-grease aja?

Untuk menjawab pertanyaan di atas saya akan menggambarkan seorang drummer group band. Sang drummer memakai ear monitor, di dalam ear monitor tersebut terdengar suara metronom. Mungkin beberapa orang yang kurang familiar terhadap musik dan tidak tahu apa itu metronom. Metronom adalah sebuah alat yang mampu mengeluarkan suara dengan interval stabil, tujuannya agar seorang drummer tidak kehilangan tempo permainannya. Terutama saat bermain dengan pola variasi ketukan Hit-hat, Ride Cymbal, atau pun Crash.

Kembali ke konsep kerusakan bearing lagi.

Frequency kerusakan bearing itu sama seperti metronom, apa pun jenis lagunya atau gimana pun variasi permainan drummernya metronom akan tetap stabil untuk mengeluarkan interval suaranya. Jadi ibaratnya ketukan tempo metronom 1/8 ya udah segitu terus interval kemunculannya. Dan itu sama seperti pola Frequency kerusakan bearing, selalu muncul secara ritmik. Pola - pola ritmik ini lah yang disebut sebagai harmonic di dalam vibrasi.

Sedangkan pola Frequency kekurangan grease sama seperti ketukan pada hit-hat, ride cymbal, atau pun crash. Sehingga yang terdengar adalah kadang ada, kadang tidak ada, kadang teratur, kadang tidak teratur, kadang keras, kadang juga lemah. Pola-pola yang tidak menentu ini lah yang terjadi ketika bearing butuh re-grease.

Dan ini adalah beberapa penyebab kerusakan bearing baru.

1. Proses Fabrikasi
Biasanya kerusakan yang paling sering terjadi saat fabrikasi adalah sub-surface defect. Jika digambarkan sebagai berikut :
 

Sub - Surface defect secara kasat mata tidak terlihat, karena dia berada di dalam metal. Namun dengan alat ukur vibrasi hal ini bisa terdeteksi secara dini. Biasanya hanya nampak di Spectrum Peakvue.

2. Proses Warehouse (Penyimpanan)
Untuk bearing yang disimpan dalam waktu yang sangat lama perlu berhati-hati. Karena sisi tumpuan bawah akan mendapatkan tekanan lebih besar dari pada sisi atas. Sehingga yang dilakukan oleh tim dari logistik, bearing yang memiliki ukuran sangat besar dilakukan proses pemutaran inner race secara periodik. Tujuannya agar titik tumpu ball bearing tidak hanya berhenti pada salah satu tumpuan saja dan bearing tidak mudah fatigue.

3. Proses pemasangan Bearing
Proses pemasangan bearing yang salah sangat merusak umur bearing. Biasanya pola kerusakan bearing sesaat setelah salah cara pasang :
- Suara yang meningkat (terdakang tidak muncul karena butuh beberapa kali tes running dan lebih lama observasinya)
- Temperature tinggi (terkadang tidak muncul karena butuh beberapa kali tes running dan lebih lama observasinya, bahkan ketika temperatur sudah tinggi kondisi bearing yang awalnya baru mengkilat berubah menjadi hitam kebiruan)
- Pola vibrasi di spectrum velocity atau pun peakvue (ini yang paling mudah untuk ter-capture, meski pun motor baru saja di running)   

Rabu, 02 Agustus 2023

[Menjawab Pertanyaan Pemirsa] Apa penyebab terjadinya resonansi?

Setelah mengupload 2 buah tulisan tentang resonansi ada yang nge-DM saya. 

X : Bro, di site Gwa juga terjadi resonansi. Tapi udah solve. Terus Bos Gwa nanya, kan itu equipment dulunya aman-aman aja. Kenapa setelah di PM (Preventive Maintenance) terjadi resonansi, kan kocak juga ya?

Y : Pertanyaan yang sangat jenius, 500 ribu untuk anda.

Saya ambilkan contoh kasus di site lain dan semoga bisa menjawab pertanyaan ini. Diawali dari konsep dasar natural frequency. Jika dituliskan lagi, rumus natural frequency sebagai berikut :


Jika dilihat dari rumus di atas, maka variabel yang memungkinkan untuk terjadinya perubahan natural frequency ada 2 :

1. Perubahan massa

Bisa terjadi ketika PM (preventive maintenance) dan dilakukan penggantian shaft, blade, atau pun casing menggunakan material yang berbeda, sehingga total massa dari equipment mengalami perubahan.

2. Perubahan kekakuan

Ini yang paling sering terjadi. Ketika PM (preventive maintenance) hanya dilakukan penggantian Bearing. Namun ketika running lagi, tiba-tiba vibrasi ter-eksitasi sangat tinggi. 

Kenapa hal ini bisa terjadi? 

Karena ketika proses penggantian bearing, equipment (pompa) di release dari pipe dan driver (motor). Lalu pompa dibawa ke workshop untuk diganti bearing. Setelah selesai penggantian bearing, dilakukan instalasi kembali dengan urutan sebagai berikut :  

- Pompa diletakan pada base plate, baut hanya dipasang tapi tidak dikencangkan.
- Dilakukan proses pemasangan coupling terhadap motor dan re-alignment
- Baut di base plate dikencangkan.

Dan disinilah letak kesalahannya. Ketika awalnya, titik referensi pemasangan pompa adalah shaft motor, lubang baut base plate, dan centering pada pipa. Setelah PM biasanya centering pada pipa dilupakan. 

Apakah centering pada pipa yang dipaksakan untuk lurus terhadap pompa, bisa membuat perubahan kekakuan? Tentu sangat bisa. Jika digambarkan konsep kekakuan (stiffness) sebagai berikut.


Syarat untuk terjadinya perubahan stiffness adalah adanya  (perpindahan yang dihasilkan oleh gaya sepanjang derajat kebebasan yang sama) dan F (Gaya pada Body). Jika diformulasikan sebagai berikut, Dimana (k) adalah stiffness (kekakuan):


Jadi ketika antara lubang pipa dan lubang suction atau pun discharge tidak lurus, yang akan terjadi adalah pipe strain. Gaya yang dihasilkan dari pipe strain ditransfer menuju pompa. Setelah terjadi transfer gaya, pompa mengalami internal stressing. Dan internal stressing inilah yang membuat nilai (F) pada kalkulasi formula diatas mengalami perubahan. Pola pipe strain jika digambarkan sebagai berikut :


Beberapa contoh pipe strain yang saya temui di lapangan. Idealnya nilai pipe strain sangat kecil sekali, bahkan hanya bisa dilihat menggunakan alat ukur dial gauge. Namun yang saya temui di lapangan cukup ekstrim sehingga bisa diabadikan ke dalam foto.


Clamp pipe berada di posisi tepi


Lalu clamp pipe dipaksa untuk bergeser ke posisi tengah agar bisa lurus dengan Jockey Pump.


Sabtu, 29 Juli 2023

[Study Case] Cara Mengatasi Resonansi Vibrasi dengan Kalkulasi Dynamic Vibration Absorber

Melihat kembali postingan saya pada tanggal 26 Maret 2023, dengan judul sebagai berikut :

Resonansi Vibrasi pada Rotating Equipment

Di akhir postingan tersebut saya tampilan sebuah foto, seperti ini.

Dynamic Vibration Absorber

Dari foto ini terdapat logam panjang yang diberi pemberat, dengan arah horizontal, dan dikunci oleh mur serta baut. Benda ini disebut "Dynamic Vibration Absorber".

Bagaimanakah cara kalkulasi untuk mendapatkan berat logamnya?

Sebelum menciptakan Dynamic Vibration Absorber harus dipastikan dulu, bahwa vibrasi tinggi yang terjadi pada equipment benar - benar terjadi akibat efek fenomena resonansi.

Study kasus kali ini berasal dari PT. Indah kiat pulp & paper tbk. Tentang resonansi di Pompa Overhung. Dimana, setelah dilakukan Preventinve Maintenance (PM) pompa mengalami kenaikan nilai vibrasi yang cukup tinggi. Semua mengira terjadi kavitasi pada pompa, karena dalam preventive maintenance tersebut selain dilakukan penggantian bearing juga dilakukan penggantian valve dan perubahan jalur pipa.

Overhung Pump


Namun ketika dilakukan pengukuran vibrasi, pada spectrum velocity terhadap pola yang cukup unik. Dimana, pada titik pengukuran vibrasi P1H atau Pump DE Horizontal terdapat dominan Force Frequency dengan spike di 3x Order atau 74,22 Hz sebesar 30 mm/s RMS. Dan terjadi sedikit haystack di area floor nya, pola sedikit haystack ini lah yang dikira terjadi kavitasi.

Velocity Spectrum P1H - Pump DE Horizontal

Jika dilakukan komparasi pada setiap titik pengukuran, didapatkan pola sebagai berikut :

Multiple Route Horizontal Velocity Spectrum 

Dari gambar spectrum velocity di atas, terlihat bahwa pola distribusi dengan vibrasi terbesar  terjadi di area P1H atau Pump Inboard Horizontal (DE), 3x order atau 74,22 Hz.

Dan ketika dilihat hanya fokus di area Pump inboard (DE), pola distribusi vibrasinya sebagai berikut :

Multiple Route Pump Inboard (DE) Velocity Spectrum


Dari gambar spectrum velocity di atas, terlihat bahwa gerakan vibrasi pada Pump Inboard dengan nilai vibrasi paling besar terdapat di arah horizontal. Dari pola seperti ini, untuk semakin memberikan keyakikan bahwa benar terjadi resonansi. Maka dilakukanlah stop run bump test.

Bump Test

Setelah dilakukan bump test, didapatkan nilai natural frequency sebesar +/- 75Hz atau bisa dikatakan nilai natural frequency masih berada di area amplifikasi sebesar +20% dan -20%. Karena Force Frequency yang dimiliki oleh equipment berada di 3x order atau 74,22Hz. 


 Zona Amplifikasi Resonansi

Untuk mengatasi resonansi bisa dibagi menjadi 3 cara :

1. Stop mesin dan tidak running lagi 

Tentu hal ini tidak mungkin dilakukan, karena produksi masih sangat membutuhkan untuk terus bekerja.

2. Penambahkan atau pengurangi, massa atau stiffness (kekakuan)

Sepertinya hal ini masih bisa dilakukan, namun untuk menentukkan nilai besar kekakuan atau pemberat bandul masih sangat teoritis sekali. Sehingga untuk bisa diterapkan di lapangan masih sangat sulit. Sulit dalam artian terlalu banyak uji coba atau trial & error.


3. Membuat damper

Pembuatan damper sangat logis untuk dilakukan. Hanya dengan kalkulasi Dynamic Vibration Absorber hal ini yang sangat mungkin untuk bisa diterapkan di lapangan. 

Secara teoritis pemberian damper pada equipment bisa digambarkan sebagai berikut :

Perbandingan Equipment dengan atau tanpa damper


Jika digambarkan pola FRF spectrumnya

Jika digambarkan dalam satu spectrum dengan skala sama

Dari gambar di atas, secara teoritis setelah diberikan damper yang terjadi adalah yang awalnya equipment hanya memiliki 1 dominan natural frequency menjadi memiliki 2 buah dominan natural frequency yang nilai amplitude-nya semakin turun. 

Beberapa contoh keberhasilan dalam penerapan vibration dynamic absorber di beberapa negara :  


Inilah cara kalkulasi dan desain Vibration Dynamic Absorber.


Urutan atau metodologi untuk melakukan kalkulasi ini sebagai berikut :

1. Tentukan Target terlebih dahulu.
- Target perubahan natural frekuensi yang ingin didapatkan, tentunya di luar zona amplifikasi
-  Target material plate, tentunya material logam yang mudah didapat atau sedang dimiliki di gudang penyimpanan.

*yang digunakan di study case kali ini menggunakan carbon steel dengan ketebalan 10mm

*Pencarian nilai Young Modulus (E) dan Density (d) bisa dicari dengan algoritma google

2. Uji coba kalkulasi dengan cara memasukan semua angka untuk bisa menemukan W2
- L : Total Length (m)
- a : Length to W2 (m)
- b : widht (m) 

3. Pastikan kalkukasi desain 3% lebih ringan dari total berat sistem. Tujuannya sebagai space untuk ditambahkan baut dan mur ketika dilakukan pemasangan.

gambar teknik hasil desain

Hasil pengukuran vibrasi setelah pemasangan 1 set dan 2 set Dinamic Vibration Absorber


Minggu, 26 Maret 2023

Resonansi Vibrasi pada Rotating Equipment

Sebelum membahas lebih jauh tentang resonansi, maka perlu diingat kembali tentang pernyataan.

"Vibrasi adalah fenomena normal yang terjadi di semua rotating equipment saat berputar"

Dari pernyataan di atas bisa ditarik kesimpulan bahwa, berapa pun besarnya vibrasi entah itu besar atau kecil belum bisa dipastikan equipment dalam keadaan rusak. Namun dari nilai vibrasi yang besar akan membuat equipment cepat rusak atau bisa dikatakan mengalami proses percepatan fatigue. 

Jika pernyataan di atas sudah bisa diambil intisarinya. Saatnya membahas tentang Resonansi. 

"Resonansi Vibrasi adalah fenomena ikut bergetarnya suatu part yang terjadi akibat Natural Frequency (F˳) sama atau berdekatan dengan Forcing Frequency (Ff)"

Dari pernyataan resonansi vibrasi di atas ada beberapa istilah yang harus dipahami secara detail. 

- Natural Frequency (F˳) adalah Frequency alami yang dimiliki oleh semua structure equipment. 


Contoh 
Natural Frequency (F˳) :

    a. Bearing memiliki Natural Frequency (F˳)

    b. Mechanical Seal memiliki Natural Frequency (F˳)

    c. Shaft memliki Natural Frequency (F˳)

    d. Casing memiliki Natural Frequency (F˳)

    e. Coupling memiliki Natural Frequency (F˳)

    f. Baseplate dan Pondasi memiliki Natural Frequency (F˳)


- Sedangkan Forcing Frequency (Ff) adalah Frequency yang terjadi akibat gaya yang diberikan pada equipment. Karena di sini area pengamatan pada rotating equipment maka gaya yang diberikan adalah Gaya putar.


Contoh Gambar Spectrum di atas Forcing Frequency (Ff) terdiri atas :

    a. 1 x RPM

    b. 2 x RPM

    c. 3 x RPM

    d. 4 x RPM

    e. 5 X RPM atau 1 x Blade Pass Frequency

    f.  10 X RPM atau 2 x Blade Pass Frequency

Namun jika diambil dari contoh lain Forcing Frequency (Ff) bisa berasal dari Gear Mesh Frequency (GMF) atau pun Belt Pass Frequency (BPF).


Setelah istilah di atas paham, saatnya mengetahui syarat terjadinya resonansi Vibrasi dimana Natural Frequency (F˳) sama atau berdekatan dengan Forcing Frequency (Ff). Di laboratorium fenomena vibrasi terjadi pada nilai (Hz) yang sama bisa diciptakan. Contoh seperti video berikut, saya ambil dari tik tok milik @Fajar_Agustus :


Tapi di lapangan konsep sama bisa dikatakan hampir tidak mungkin terjadi, sehingga ada istilah zona amplifikasi resonansi (area 20% sebelum dan 20% setelah Natural Freuency (F˳)). Zona amplifikasi jika digambarkan sebagai berikut.


Kenapa di bidang vibration analysis resonansi perlu dipahami?

Karena hampir sebagian besar analyst mampu menemukan problem vibrasi. Tapi sering keliru dalam memberikan rekomendasi perbaikan. Dan kekeliruan itu sering terjadi pada resonansi.

Apakah resonansi memberikan efek besar pada kerusakan rotating equipment?

Untuk menjelaskan efek tersebut, saya akan share video dari youtube dengan nama akun : @ S S R 


Bayangkan video di atas adalah Equipment Turbomachinary ketika start-up. Dari 0 rpm lalu naik sedikit getaran masih stabil, lalu putaran berada pada zona critical speed (+/- 20% amplifikasi Natural Freuency (F˳)) dengan getaran shaft yang cukup besar, bisa saja pada posisi itu terjadi gesekan antara shaft dan journal bearing. Lalu getaran shaft kembali normal pada operasional speed.   

Study Case

Pada sebuah pompa yang baru diinstal terjadi fenomena vibrasi cukup tinggi. Di pompa ini memiliki 5 buah blade dan Speed 2467 rpm atau 41,12 Hz.

Dari kalimat case di atas sudah bisa dilakukan hipotesis terhadap 4 kemungkinan fenomena.
1. Salah instlasi (Cocked Bearing, Misalignment)
2. Soft Foot
3. Looseness
4. Resonansi

Karena kesimpulan analisis masih sangat melebar, maka perlu dilihat spectrum.


Terlihat vibrasi cukup tinggi di 5 x RPM atau 1 x Blade Pass Frequency nya. Apakah dengan data ini sudah bisa dipastikan ada kerusakan di Blade, tentu tidak.

Kenapa?
1. Karena equipment baru pasti kondisi blade masih sangat bagus.  
2. Kesalahan instalasi blade, tentu tidak. Karena jika terjadi kesalahan instalasi blade maka selain 5 x RPM yang tinggi, 1 X RPM pasti ikut tinggi. Karena blade pasti akan mengeksitasi getaran shaft (1 X rpm). Selain itu juga jika terjadi kesalahan instalasi blade, hanya membutuhkan waktu sekian menit saja untuk bisa menghancurkan blade atau mungkin casing sisi bagian dalam.  
3. Cocked Bearing, Misalignment, Soft Foot, Looseness. Beberapa hal ini mungkin bisa saja terjadi, tapi jika fokus analisis kesana akan membuang banyak waktu. Karena seorang teknisi yang melakukan instalasi pompa pasti sudah mengerjakan sesuai Standard. Tentu saat melakukan pekerjaan sudah diawasi saat FAT serta ketika in-situ Testing and Commisioning. Meski pun harus tetap waspada karena "Faktor-X" bisa saja terjadi. Contohnya : Anomali kualitas produk yang tiba-tiba failure atau pun human error.
4. Dari analisis vibrasi yang pasti bisa dilakukan adalah melakukan Bump-Test. Dari hasil bump - test di area pompa didapatkan data sebagai berikut :


Bump test di atas mengunakan alat ukur vibrasi dari emerson CSI-2140. Didapatkan hasil Natural Frequency (F˳) = 206.875 Hz.

Dari data ini sudah bisa dipastikan terjadi fenomena Resonansi Vibrasi. Dimana :
- Natural Frequency (F˳) = 206.875 Hz
- Forcing Frequency (Ff) = 5 x RPM = 5 x 41,12 Hz = 205,6 Hz
- Forcing Frequency (Ff) berada di zona amplifikasi 20% sebelum Natural Frequency (F˳). Jika digambarkan sebagai berikut :


Rekomendasi Perbaikan :

Untuk memberikan rekomendasi perbaikan, alangkah baiknya meninjau kembali rumus dasar pembentukan Natural Frequency (F˳)

Berdasarkan rumus natural frekuensi di atas cara mengatasi “Resonansi Vibrasi”, bisa dilakukan dengan 2 cara :
    1. Mengurangi nilai Natural Frekuensi (dengan cara menambah massa casing)

Note : dalam penambahan massa perlu dipastikan Degree of Freedom (derajat kebebasan) atau Vibrasi bergerak paling besar ke arah mana. Dari arah vibrasi paling besar itu lah diberikan tambahan pemberat.

   2. Menambah nilai Natural Frekuensi (dengan cara Menambah kekakuan Support Foundation atau memberikan bracing tambahan pada Support Foundation, atau pun memperbesar ukuran support Foundation)

Note : dalam penambahan kekakuan support foundation perlu dipastikan Degree of Freedom (derajat kebebasan) atau Vibrasi bergerak paling besar ke arah mana. Dari arah vibrasi paling besar itu lah diberikan tambahan penguat.

Dari 2 jenis rekomendasi di atas bisa disimpulkan dengan gambar berikut :

Jadi jika diberikan rekomendasi yang paling baik secara teori adalah sebagai berikut :

"Menambah kekakuan pada support casing pompa"

Kenapa hal ini lebih baik dilakukan? Karena cara ini jauh lebih dekat untuk bisa natural frequency keluar dari zona amplifikasi. 

Namun segala bentuk rekomendasi perbaikan harus kembali lagi pada kondisi lapangan. Karena tidak semua equipment mampu diberikan penguatan pada support casing. Maka dalam case ini, rekomendasi yang bisa dilakukan adalah dengan cara memberikan pemberat pada Pompa seperti berikut :


Jika ada saran dan kritik, mohon tulis di kolom komentar. Terima Kasih.